

Пожалуйста, оставьте нам сообщение
Опора-подвеска постоянного усилия: руководство по монтажу
2026-09-13
- Ключевые аспекты монтажа опор постоянного усилия
- Подготовительный этап: проверка документации и состояния оборудования
- Пошаговая инструкция по монтажу
- Типичные ошибки монтажа и методы их предотвращения
- Контроль качества и приемка в эксплуатацию
- Почему выбор надежного поставщика критичен для безопасности
- Заключение
Ключевые аспекты монтажа опор постоянного усилия
Главное за 30 секунд:
- Нулевая нагрузка при монтаже: Установка должна производиться строго в «холодном» состоянии трубопровода с использованием транспортных фиксаторов, которые снимаются только после завершения всех сварочных и изоляционных работ.
- Точность калибровки: Отклонение индикатора рабочего положения более чем на 2 мм от проектной отметки критически снижает эффективность компенсации тепловых расширений и ведет к перегрузке соседних узлов.
- Верификация перед пуском: Обязательный этап — проверка свободного хода штока и отсутствие заеданий механизма под нагрузкой; игнорирование этого шага является причиной 60% аварийных отказов в первый год эксплуатации.
Подвески постоянного усилия (ППУ) представляют собой сложный механический узел, предназначенный для поддержки трубопроводов с высокими параметрами температуры и давления. Их главная функция — компенсировать вертикальные перемещения трубы, сохраняя нагрузку на конструктивные элементы здания или эстакады неизменной. В отличие от пружинных подвесок переменного усилия, где нагрузка меняется пропорционально перемещению, ППУ используют систему рычагов или кулачков для изменения плеча приложения силы, что обеспечивает стабильность опорной реакции во всем диапазоне хода.
Ошибки на этапе монтажа сводят на нет инженерные расчеты проектировщиков. Неправильная установка приводит не просто к снижению срока службы самой опоры, но и к возникновению непредвиденных изгибающих моментов в трубопроводе, что может вызвать разгерметизацию фланцевых соединений или усталостные трещины в металле трубы. В данном руководстве мы разберем пошаговый алгоритм установки, основанный на требованиях ГОСТ и международной практике, а также выделим критические точки контроля качества.
Подготовительный этап: проверка документации и состояния оборудования
Перед началом физических работ необходимо провести тщательную аудиторскую проверку поступающего оборудования. Опыт показывает, что до 15% проблем на стройплощадке связано с несоответствием поставленных изделий проектной спецификации или повреждениями, полученными при логистике.
1. Сверка маркировки и проектных данных
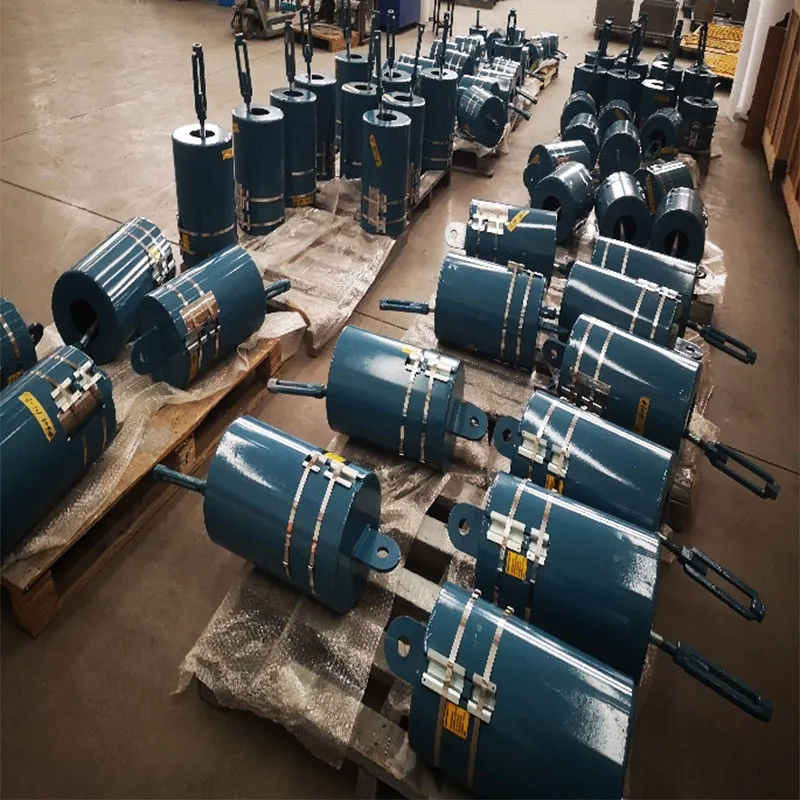
Каждая опора постоянного усилия имеет паспорт и маркировку, содержащую уникальный номер изделия, номинальную нагрузку, рабочий ход и направление перемещения (вверх или вниз). Инженер-монтажник обязан сверить эти данные с изометрической схемой трубопровода (ISO-чертежами). Особое внимание следует уделить направлению вектора теплового расширения. Установка опоры с направлением «вниз» вместо требуемого «вверх» приведет к мгновенному выходу механизма из строя при первом же нагреве системы.
Рекомендация: Создайте чек-лист соответствия для каждой линии трубопровода. Не полагайтесь на память бригадира; визуальная проверка маркировки должна быть задокументирована в журнале входного контроля.
2. Визуальный и инструментальный контроль
Осмотрите корпус опоры на наличие деформаций, сколов защитного покрытия или следов коррозии. Проверьте состояние резьбовых соединений регулировочных винтов. Они должны свободно вращаться без заеданий. Если обнаружены следы ржавчины на штоке или внутри направляющих, это свидетельствует о нарушении условий хранения. Такие изделия требуют дополнительной дефектоскопии перед допуском к монтажу.
В нашей практике, при реализации проектов для крупных нефтехимических комплексов, мы сталкивались с ситуацией, когда партия опор была повреждена из-за неправильной строповки при разгрузке. Благодаря системе прослеживаемости, внедренной на производстве ООО «Далянь Ляньчжун Нефтехимические Технологии», удалось оперативно идентифицировать бракованные единицы и заменить их до начала монтажа, избежав простоев на объекте. Наличие сертификата ISO 9001:2015 и строгого контроля на каждом этапе производства гарантирует, что геометрия рычажного механизма соответствует чертежам с точностью до долей миллиметра.
3. Подготовка строительных конструкций
Места крепления опор к строительным конструкциям (балкам, колоннам) должны быть очищены от грязи, льда и старой краски. Несущая способность конструкции должна соответствовать расчетной нагрузке с учетом коэффициента запаса. Если проектом предусмотрено использование промежуточных плит или усиливающих накладок, они должны быть установлены и приварены до навешивания опоры.
Пошаговая инструкция по монтажу
Процесс установки опоры постоянного усилия требует строгой последовательности действий. Нарушение порядка операций является наиболее частой причиной последующих рекламаций.
-
Установка транспортного фиксатора.
Все опоры постоянного усилия поставляются с транспортными стопорами (фиксаторами), которые блокируют механизм в установочном положении. Категорически запрещается снимать эти фиксаторы до полного завершения монтажа трубопровода, включая сварку всех стыков и нанесение тепловой изоляции. Фиксатор удерживает пружину или рычажный механизм в положении, соответствующем «холодной» нагрузке. Преждевременное снятие стопора приведет к резкому перераспределению нагрузок на незавершенный трубопровод, что может вызвать его деформацию или обрушение.
-
Позиционирование и временное крепление.
Поднимите опору к месту установки, используя такелажные средства, соответствующие весу изделия. Совместите отверстия крепежных элементов опоры с ответными деталями на конструкции и трубопроводе. Используйте болтовые соединения для предварительной фиксации. На этом этапе не затягивайте гайки окончательно. Оставьте небольшой люфт для юстировки. Убедитесь, что ось шарниров опоры параллельна оси вращения трубопровода (если предусмотрены угловые перемещения).
Частая ошибка: Игнорирование соосности. Перекос при установке создает боковые нагрузки на шток и направляющие, вызывая повышенное трение и заклинивание механизма при работе.
-
Регулировка высоты («Холодная настройка»).
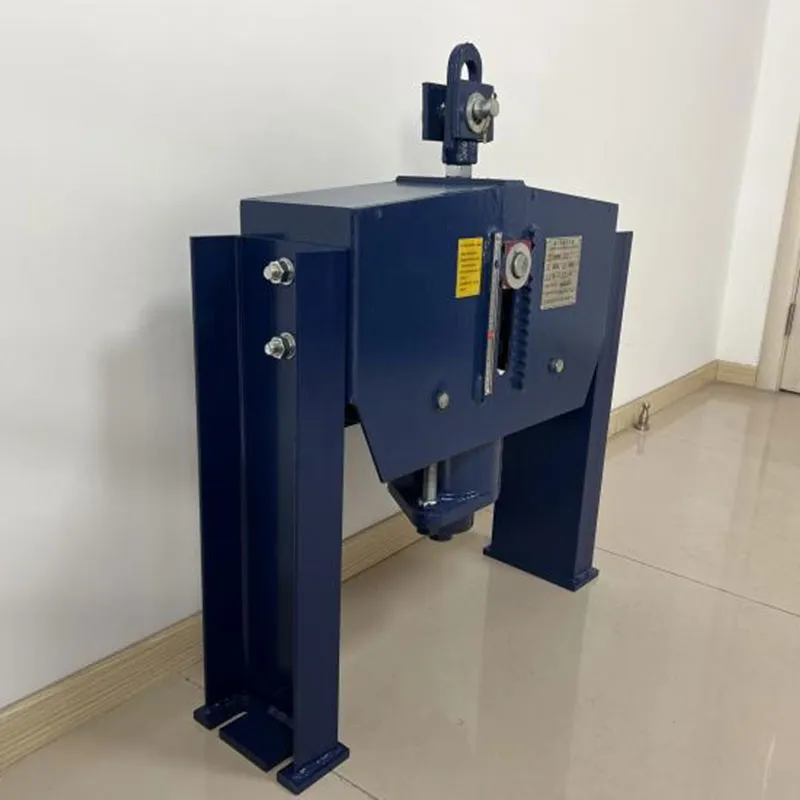
Это самый ответственный этап. Используя регулировочные винты или гайки, установленные на тяге опоры, необходимо выставить трубопровод на проектную высоту. Контроль осуществляется с помощью геодезических инструментов или лазерных нивелиров. Индикатор положения, имеющийся на корпусе большинства современных опор постоянного усилия, должен показывать значение, соответствующее «холодному» состоянию (обычно это нулевая отметка или специальное деление, указанное в паспорте).
Допустимое отклонение по высоте обычно составляет не более ±3 мм. Более грубая настройка приведет к тому, что при нагреве опора не выйдет на рабочий режим постоянного усилия, а будет работать как жесткая опора или, наоборот, потеряет контакт с трубой.
-
Финальная затяжка и фиксация.
После достижения проектного положения произведите окончательную затяжку всех болтовых соединений моментом, указанным в проекте (обычно контролируется динамометрическим ключом). Зафиксируйте контргайки на регулировочных винтах, чтобы предотвратить самоотвинчивание от вибрации. Если конструкция предусматривает сварку крепежных элементов, выполните сварочные работы в соответствии с утвержденной технологической картой (WPS), обеспечив качественное проваривание швов.
-
Снятие транспортных фиксаторов.
Только после того, как трубопровод полностью собран, все сварные швы проверены (ВИК, УЗК или РК), и нанесена тепловая изоляция, можно приступать к снятию транспортных стопоров. Эта операция должна выполняться плавно. Наблюдайте за индикатором положения: он должен оставаться в пределах «холодной» зоны. Если после снятия стопора происходит резкий скачок индикатора или слышен скрежет, немедленно остановитесь и проверьте правильность сборки.
Важно: Сохраните снятые фиксаторы. Они могут потребоваться для проведения гидравлических испытаний, если проектом предусмотрено временное блокирование опор для защиты от чрезмерных нагрузок при заполнении системы водой.
Типичные ошибки монтажа и методы их предотвращения
Анализ отказов трубопроводных систем показывает, что большинство проблем возникает не из-за дефектов оборудования, а из-за нарушений технологии монтажа. Рассмотрим три наиболее критичные ситуации.
Ошибка №1: Игнорирование температурной компенсации при настройке
Монтажники часто забывают, что настройка производится для «холодного» состояния, но трубопровод может иметь предварительный натяг или другие особенности геометрии. Если опора установлена с перекосом относительно вектора перемещения, коэффициент трения в механизме возрастает в 3-4 раза. Это приводит к тому, что опора перестает быть «постоянной» и начинает передавать на конструкцию дополнительные динамические нагрузки.
Решение: Используйте лазерное нивелирование для проверки вертикальности тяги опоры в двух плоскостях. Допустимый угол отклонения от вертикали обычно не превышает 4 градусов.
Ошибка №2: Повреждение антикоррозионного покрытия при сварке nearby
При выполнении сварочных работ на трубопроводе вблизи опоры искры и брызги расплавленного металла часто попадают на корпус опоры и шток. Это разрушает заводское лакокрасочное покрытие и может повредить уплотнения сальников. В агрессивных средах (нефтехимия, приморские зоны) это запускает процесс быстрой коррозии.
Решение: Обязательно укрывайте опоры негорючими чехлами или асбестовыми полотнами во время проведения сварочных работ в радиусе 5 метров. После завершения сварки осмотрите покрытие и восстановите его холодным цинкованием или специальной эмалью.
Ошибка №3: Отсутствие смазки подвижных частей
Хотя опоры поставляются с заводской смазкой, длительная транспортировка и хранение могут привести к её высыханию или загрязнению. Монтаж «на сухую» увеличивает усилие срабатывания механизма.
Решение: Перед снятием транспортных фиксаторов рекомендуется проверить наличие смазки в точках шарниров и на направляющих. При необходимости внесите рекомендованный производителем тип смазки (обычно литиевые или молибденовые составы для высоких температур).
Контроль качества и приемка в эксплуатацию
Завершающим этапом монтажа является процедура приемки. Она включает в себя визуальный осмотр и функциональные тесты. Для объектов повышенной ответственности, таких как установки замедленного коксования или высокотемпературные паропроводы, требуется участие представителя технического надзора заказчика.
| Параметр проверки | Метод контроля | Критерий приемки | Инструмент |
|---|---|---|---|
| Положение индикатора | Визуальный | Соответствие «холодной» отметке (±2 мм) | Линейка, штангенциркуль |
| Вертикальность тяги | Геодезический | Отклонение < 4° от вертикали | Уровень, теодолит |
| Целостность покрытий | Визуальный | Отсутствие сколов, царапин, потеков | Лупа, толщиномер покрытия |
| Затяжка соединений | Инструментальный | Момент затяжки согласно проекту | Динамометрический ключ |
| Отсутствие заеданий | Функциональный (при пробном нагреве) | Плавное перемещение индикатора | Наблюдение в процессе пуска |
Особое внимание следует уделить документальному оформлению. Акт скрытых работ (если крепления закрываются изоляцией) и исполнительная схема с фактическими отметками установки должны быть подписаны до начала теплоизоляционных работ. Это обеспечит прозрачность истории эксплуатации объекта.
Почему выбор надежного поставщика критичен для безопасности
Рынок промышленных опор насыщен предложениями, однако качество исполнения рычажных механизмов сильно варьируется. Дешевые аналоги часто используют низкокачественную сталь для пружин или неточную механическую обработку шарниров, что приводит к люфтам и неравномерному распределению нагрузки. В условиях циклических тепловых расширений такие дефекты накапливаются, приводя к усталостному разрушению.
Выбирая партнера для поставки критических элементов трубопроводной арматуры, обращайте внимание на производственные возможности завода. Компания ООО «Далянь Ляньчжун Нефтехимические Технологии» демонстрирует подход, ориентированный на долгосрочную надежность. Располагая производственной базой площадью более 30 000 м² в городе Далянь, предприятие оснащено современными обрабатывающими центрами, позволяющими достигать высокой точности изготовления деталей подвесок постоянного усилия.
Наличие собственной инженерной базы и сотрудничество с ведущими проектными институтами (LPEC, SEI, HQCEC) означает, что продукция разрабатывается с глубоким пониманием реальных эксплуатационных нагрузок. Сертификация по ISO 9001:2015 гарантирует, что каждая опора проходит строгий контроль качества: от входной инспекции сырья до финальных испытаний на стенде. Для российского покупателя важным преимуществом является адаптированность продукции под требования ТР ТС и готовность предоставить полный пакет разрешительной документации (EAC), что ускоряет процедуру таможенной очистки и ввода оборудования в эксплуатацию.
Кроме того, сервисная политика компании, включающая реакцию на запрос в течение одного часа, позволяет оперативно решать технические вопросы на стадии монтажа. Если у монтажников возникают сомнения по поводу настройки конкретной модели, инженеры завода готовы предоставить консультации в режиме реального времени, минимизируя риски ошибок.
Заключение
Монтаж опоры постоянного усилия — это не просто механическая фиксация трубы, а точная инженерная операция, требующая квалификации и дисциплины. Соблюдение приведенного выше руководства, внимательное отношение к настройке «холодного» состояния и своевременный контроль качества позволят обеспечить бесперебочную работу трубопроводной системы на протяжении десятилетий.
Помните: экономия на качестве опор или пренебрежение правилами их установки многократно окупается стоимостью аварийного ремонта и простоя производства. Доверяйте обслуживание ваших трубопроводов проверенным решениям и профессиональным командам.
Для получения детальных технических характеристик, 3D-моделей для проектирования или коммерческого предложения на поставку подвесок постоянного усилия, свяжитесь с нашими специалистами. Мы готовы предоставить индивидуальные решения для ваших проектов, обеспечивая баланс между надежностью и экономической эффективностью.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы гарантировать безопасность вашего объекта.