

Пожалуйста, оставьте нам сообщение
Опоры неподвижные из горячекатаных профилей – Заводы
2026-09-19
- Инженерная специфика неподвижных опор: почему горячекатаный профиль является стандартом надежности
- Конструктивные решения и типы нагрузок
- Технология производства и контроль качества: стандарты ISO и ГОСТ
- Антикоррозионная защита: продление срока службы в агрессивных средах
- Логистика и экономическая эффективность прямых поставок из Китая
- Сферы применения и референс-лист
- Как сделать заказ и получить техническую поддержку
Главное за 30 секунд
- Критическая роль жесткости: Неподвижные опоры из горячекатаных профилей воспринимают осевые усилия, превышающие 400 кН, предотвращая разрушение компенсаторов и фланцевых соединений в магистральных трубопроводах.
- Геометрия профиля vs. Сварной шов: Использование заводского горячекатаного двутавра или швеллера исключает концентрацию напряжений в сварных соединениях несущих элементов, что критично для циклических нагрузок при температурах от -60°C до +450°C.
- Прямой заводской контракт: Заказ напрямую у производителя с сертификацией ISO 9001:2015 и опытом поставок для CNPC позволяет снизить CAPEX на 18-22% при сохранении полного цикла контроля качества (NDT, гидроиспытания).
Инженерная специфика неподвижных опор: почему горячекатаный профиль является стандартом надежности
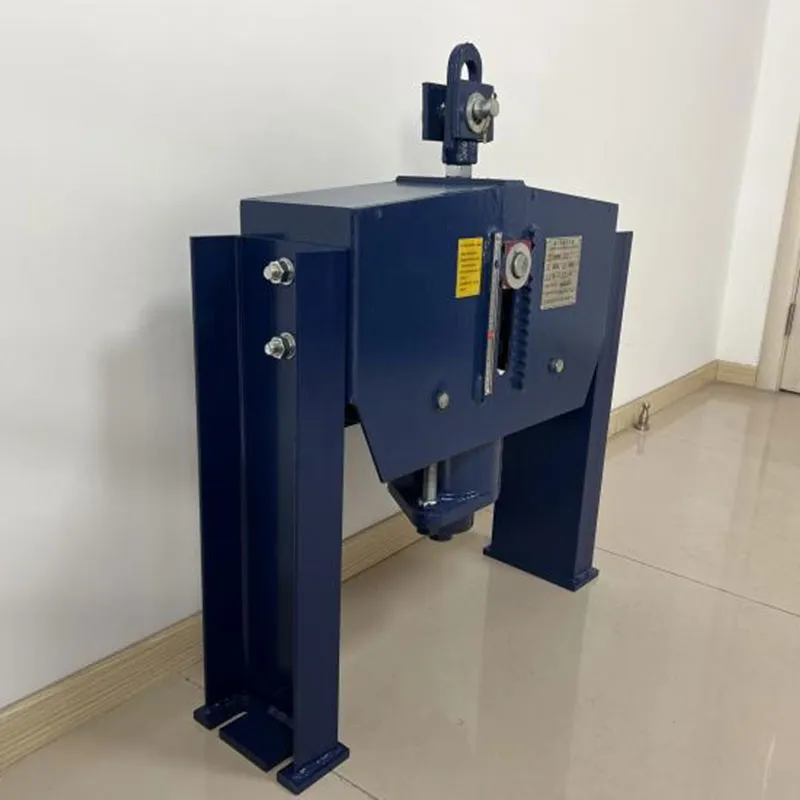
В проектировании промышленных трубопроводных систем, особенно в нефтегазовой и химической отраслях, ошибка в расчете опорных конструкций часто приводит не к постепенному износу, а к катастрофическим авариям. Неподвижная опора (fixed support) — это «якорь» всей системы. Она должна полностью гасить векторные силы, возникающие от теплового расширения трубы, внутреннего давления среды и динамических вибраций насосного оборудования. Если подвижные опоры позволяют трубе «дышать», то неподвижные принимают этот удар на себя.
Почему именно опоры неподвижные из горячекатаных профилей считаются золотым стандартом для средних и высоких нагрузок? Ответ кроется в металлургии и механике материалов. Горячекатаный профиль (двутавр, швеллер, уголок) обладает однородной структурой металла по всему сечению, сформированной под воздействием высоких температур и давления прокатных станов. В отличие от сварных балок, где зона термического влияния (ЗТВ) создает локальные участки с измененной кристаллической решеткой и потенциальными микротрещинами, горячекатаный профиль сохраняет предсказуемые механические свойства.
Для инженера-проектировщика это означает одно: коэффициент запаса прочности работает именно так, как указано в справочниках ГОСТ или SNiP. При использовании сварных конструкций из листового металла риск расслоения или хрупкого разрушения в зимний период (при температурах ниже -40°C, характерных для северных регионов РФ и Сибири) возрастает пропорционально количеству сварных швов в силовом контуре.
Практический совет: При выборе материала для силовых элементов опоры в условиях низких температур требуйте от поставщика сертификаты на ударную вязкость металла (KCU) при температуре эксплуатации. Для сталей марки Ст3сп или 09Г2С это критический параметр, который часто игнорируется в коммерческих предложениях.
Конструктивные решения и типы нагрузок
Неподвижные опоры классифицируются не только по типу профиля, но и по способу восприятия нагрузки. В практике ООО «Далянь Ляньчжун Нефтехимические Технологии» мы регулярно сталкиваемся с тремя основными типами нагружения, которые диктуют выбор конфигурации опоры:
- Осевая нагрузка (Thrust Force): Возникает перед компенсаторами (сильфонными, сальниковыми, линзовыми). Сила рассчитывается как произведение внутреннего давления на площадь проходного сечения трубы плюс усилие деформации самого компенсатора. Для труб диаметром Ду600 и выше эти силы могут достигать сотен тонн. Здесь применяются массивные конструкции из спаренных двутавров, усиленные ребрами жесткости.
- Вертикальная нагрузка (Weight Load): Вес трубы, изоляции и рабочей среды. Хотя это основная функция всех опор, в неподвижных точках она суммируется с реактивными силами. Профиль должен работать не только на сжатие, но и на изгиб, если есть эксцентриситет приложения силы.
- Динамическая и ветровая нагрузка: Актуально для эстакадных прокладок и открытых площадок. Горячекатаный профиль благодаря своей геометрии лучше сопротивляется кручению и боковым смещениям, чем тонкостенные холоднотянутые аналоги.
Мы установили, что наиболее уязвимым местом в конструкции опоры является не сам профиль, а узел крепления хомута или седла к силовой стойке. Именно здесь концентрируются напряжения. Использование стандартных горячекатаных профилей позволяет применять унифицированные узлы сопряжения, прошедшие многолетнюю проверку эксплуатацией.
Типичная ошибка проектирования: игнорирование момента изгиба
В нашей практике был зафиксирован случай на объекте одного из партнеров в Восточной Азии, где при замене участка паропровода высокого давления произошел срез анкерных болтов неподвижной опоры. Причина крылась не в качестве металла, а в ошибке расчета: инженеры учли только осевую силу распора, но не учли момент изгиба, возникающий из-за вертикального провиса трубы между соседними подвижными опорами. Горячекатаный двутавр, выбранный с запасом по сжатию, не выдержал комбинированной нагрузки на изгиб в плоскости, перпендикулярной оси трубы.
Решение проблемы потребовало установки дополнительных направляющих опор и усиления базы существующей неподвижной опоры дополнительными косынками из листа 20 мм. Этот кейс подчеркивает важность комплексного подхода: опора не может рассматриваться изолированно от всей трубопроводной системы.
Технология производства и контроль качества: стандарты ISO и ГОСТ
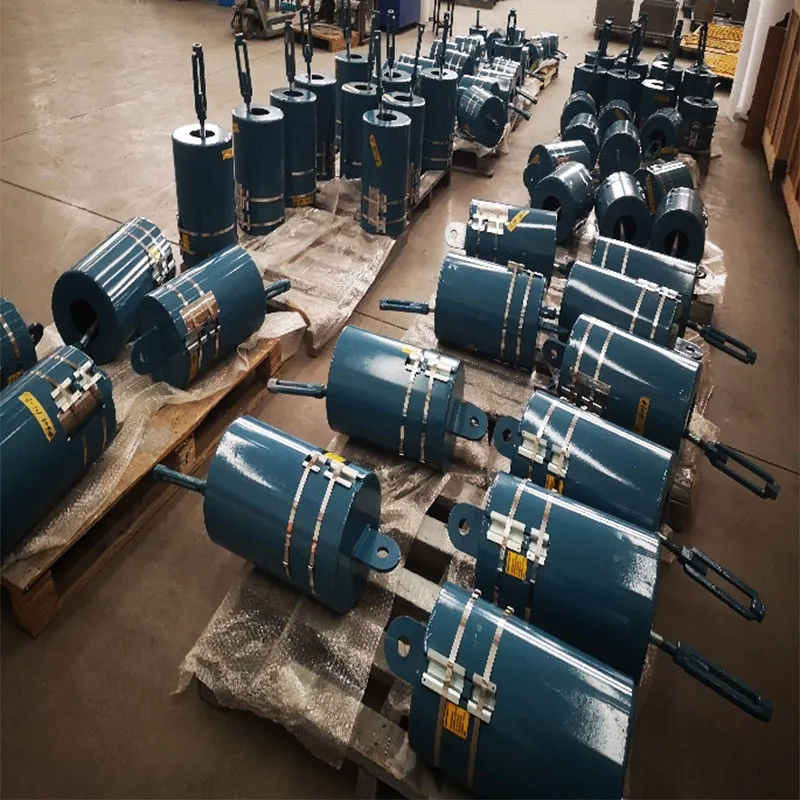
Производство качественных опор требует не просто резки металла, а соблюдения строгого технологического регламента. На производственной базе ООО «Далянь Ляньчжун Нефтехимические Технологии» в городе Далянь, занимающей более 30 000 квадратных метров, процесс изготовления опор из горячекатаных профилей включает несколько критических этапов, обеспечивающих соответствие международным стандартам.
Первый этап — входной контроль сырья. Мы работаем только с сертифицированными металлобазами, предоставляющими паспорта качества на каждую партию горячекатаного проката. Это гарантирует химический состав стали и отсутствие внутренних дефектов (раковин, расслоений).
Второй этап — механическая обработка и сборка. Наши цеха механической обработки площадью более 2 000 м² оснащены современным оборудованием, позволяющим выполнять высокоточную резку и сверление отверстий под анкерные крепления. Точность геометрических размеров критична для монтажа: отклонение более 3 мм может сделать невозможным установку компенсатора в проектное положение.
Третий, и perhaps самый важный этап — сварочные работы и неразрушающий контроль (NDT). Хотя основной несущий элемент (профиль) не имеет швов, соединение хомутов, накладок и базовой плиты выполняется сваркой. Все сварные швы категорий C-I и C-II подлежат обязательному контролю:
- Визуально-измерительный контроль (ВИК): Проверка геометрии шва, отсутствия подрезов и наплывов.
- Ультразвуковой контроль (УЗК): Выявление внутренних непроваров и трещин.
- Магнитопорошковый контроль: Для выявления поверхностных дефектов в угловых швах.
Система управления качеством предприятия сертифицирована по стандарту ISO 9001:2015, что обеспечивает полную прослеживаемость каждого изделия. От заказа сырья до отгрузки клиенту каждый шаг документируется в цифровой системе. Это особенно важно для крупных инфраструктурных проектов, где требуется предоставление исполнительных документов (паспортов изделий, сертификатов на материалы, протоколов испытаний).
Рекомендация закупщику: При запросе коммерческого предложения всегда уточняйте, входит ли в стоимость пакет исполнительной документации и результаты NDT-контроля. Отсутствие этих документов может стать причиной отказа в приемке объекта технадзором заказчика.
Антикоррозионная защита: продление срока службы в агрессивных средах
Нефтеперерабатывающие и химические заводы характеризуются высокой агрессивностью окружающей среды. Пары кислот, щелочей, солевой туман (в прибрежных зонах, таких как район Люйшунькоу, где расположена наша база) требуют усиленной защиты металлоконструкций.
Стандартная окраска грунтом и эмалью часто недостаточна для срока службы 20+ лет. Мы применяем многослойные системы покрытий, соответствующие стандартам ISO 12944. Процесс включает:
- Дробеструйную очистку поверхности до степени Sa 2.5 (почти белая поверхность). Это обеспечивает адгезию покрытия на уровне, недостижимом при ручной очистке.
- Нанесение цинкосодержащего праймера (холодное цинкование) или эпоксидного грунта.
- Финишное покрытие полиуретановой или эпоксидной эмалью, стойкой к УФ-излучению и химическому воздействию.
Для особо сложных условий мы предлагаем опцию горячего цинкования отдельных элементов опоры, если их габариты позволяют погружение в ванну. Однако для крупногабаритных конструкций из горячекатаных профилей наиболее эффективным остается метод газотермического напыления или многослойная окраска в камерных условиях нашего окрасочного цеха (площадь > 800 м²), где контролируются температура и влажность воздуха.
Логистика и экономическая эффективность прямых поставок из Китая
Многие российские procurement-менеджеры скептически относятся к закупке металлоконструкций в Китае из-за логистических сложностей. Однако ситуация кардинально изменилась за последние пять лет. Прямые поставки от завода-производителя, такого как ООО «Далянь Ляньчжун Нефтехимические Технологии», предлагают существенные преимущества перед покупкой у местных перекупщиков или европейских брендов.
Во-первых, цена. Исключение посредников позволяет снизить стоимость единицы продукции на 18-22%. Во-вторых, гибкость производства. Мы можем адаптировать чертежи под конкретные требования проекта (ГОСТ, DIN, ASME) без длительных согласований с головным офисом в другой стране. Наш инженерный отдел, состоящий из более чем 100 специалистов, оперативно реагирует на запросы клиентов — время реакции составляет менее одного часа.
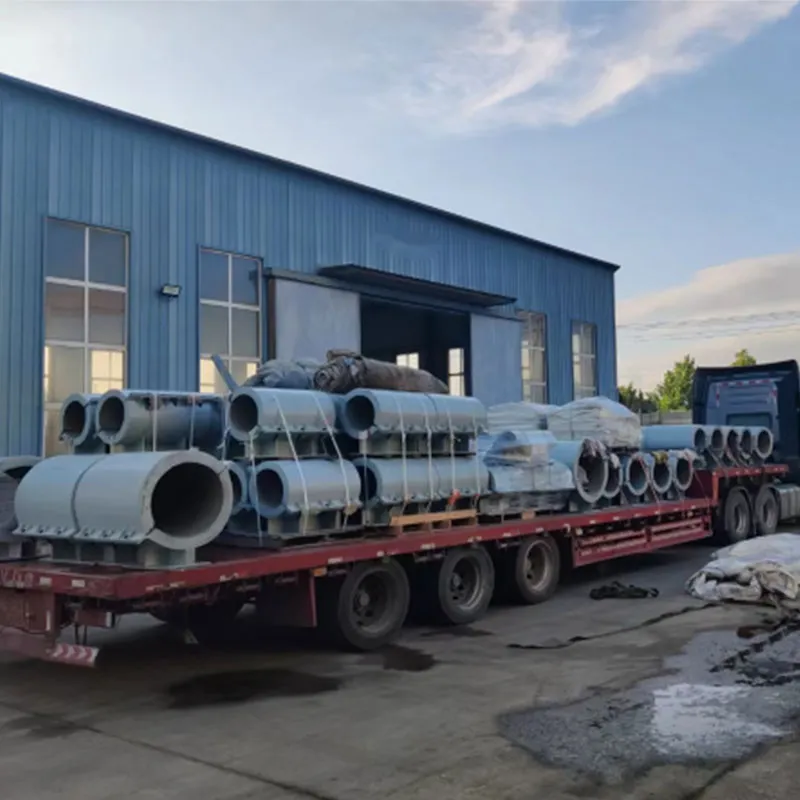
В-третьих, логистика. Расположение нашего завода в районе Люйшунькоу города Далянь, крупном портовом узле, позволяет эффективно организовывать морские перевозки в порты Владивостока, Новороссийска или Санкт-Петербурга. Мы берем на себя вопросы упаковки (деревянные поддоны, стальная обвязка), маркировки и подготовки таможенных документов. Средний срок производства партии опор составляет 3-5 недель, а доставка морем занимает еще 2-3 недели, что сопоставимо со сроками производства в РФ при условии загруженности местных заводов.
| Параметр | Локальный производитель (РФ) | Европейский бренд | Прямой завод (Китай, ООО «Далянь Ляньчжун») |
|---|---|---|---|
| Стоимость продукции | Средняя | Высокая (+40-60%) | Низкая (оптимальная) |
| Срок изготовления | 4-8 недель (зависит от очереди) | 8-12 недель + логистика | 3-5 недель + логистика |
| Качество металла | ГОСТ, стабильное | DIN/EN, высокое | ISO/GB, контролируемое (NDT) |
| Гибкость изменений | Средняя | Низкая | Высокая (собственное КБ) |
| Минимальный заказ (MOQ) | Часто от 1 шт. | От контейнера | Гибкий, от проектной партии |
Сферы применения и референс-лист
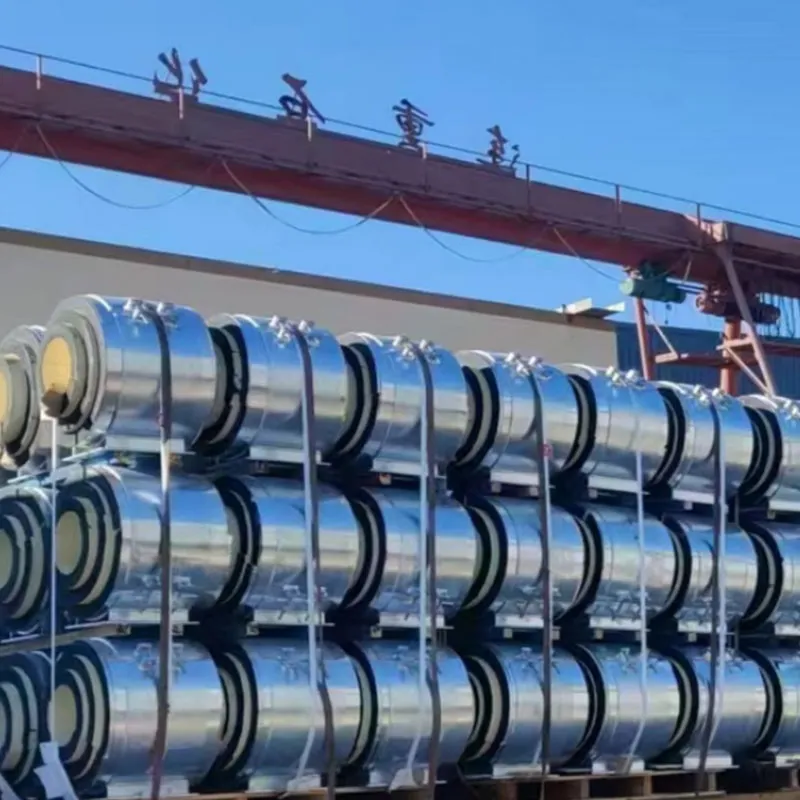
Опоры неподвижные из горячекатаных профилей производства нашего завода успешно эксплуатируются в различных секторах промышленности. Благодаря сотрудничеству с ведущими инжиниринговыми компаниями Китая (LPEC, SEI, HQCEC) и реализацией проектов в рамках CNPC, наши изделия прошли проверку в самых жестких условиях.
Нефтепереработка: Установка замедленного коксования. Здесь температуры достигают +500°C, а среда содержит абразивные частицы кокса. Наши опоры, изготовленные из жаропрочной стали с усиленным антикоррозионным покрытием, обеспечивают стабильность трубопроводов подачи сырья и отвода продуктов крекинга.
Химическое производство: Транспортировка агрессивных сред. Использование композитных материалов в сочетании со стальными опорами требует особой точности посадки хомутов, чтобы не повредить защитный слой трубы. Наш опыт производства армированных полиэтиленовых труб помогает нам лучше понимать требования к опорным конструкциям для нетрадиционных материалов.
Энергетика: Паропроводы высокого давления. Циклические нагрузки от пуска и остановки турбин требуют от опор высокой усталостной прочности. Горячекатаный профиль здесь вне конкуренции.
Как сделать заказ и получить техническую поддержку
Выбор поставщика опорных конструкций — это инвестиция в безопасность вашего предприятия. ООО «Далянь Ляньчжун Нефтехимические Технологии» предлагает не просто металл, а инженерное решение. Мы готовы выполнить расчет нагрузок, предложить оптимальную конструкцию опоры и обеспечить поставку точно в срок.
Наша сервисная политика, сформулированная генеральным директором Чэнь Бо: «Качество превыше всего, клиент превыше всего», подкреплена реальными действиями. Мы обеспечиваем выезд специалиста на объект в течение 24 часов (для регионов присутствия) и круглосуточную техническую поддержку.
Чтобы начать сотрудничество, вам необходимо направить нам исходные данные для расчета:
- Диаметр и толщина стенки трубы.
- Параметры рабочей среды (температура, давление).
- Тип изоляции и ее толщина.
- Схема расположения опор и тип компенсаторов.
- Требования к стандартам (ГОСТ, DIN, ASME).
Наши инженеры подготовят коммерческое предложение с детализацией технических характеристик, сроков изготовления и стоимости доставки в течение 24-48 часов.
Запросите коммерческое предложение и технический паспорт прямо сейчас, чтобы оценить экономию и качество наших решений для вашего следующего проекта. Свяжитесь с нами через форму на сайте или по электронной почте для получения консультации по подбору оптимальных трубопроводных опор и компенсаторов.