

Пожалуйста, оставьте нам сообщение
Регулируемый трубный зажим: применение и монтаж
2026-09-18
Главное за 30 секунд
- Критическая роль демпфирования: Регулируемый трубный зажим не просто фиксирует трубопровод, но и компенсирует тепловое расширение, снижая нагрузку на фланцевые соединения до 40%.
- Точность монтажа: Отклонение при установке более 2 мм или неправильный момент затяжки болтов являются основной причиной утечек в системах высокого давления (свыше 10 МПа).
- Выбор поставщика: Для нефтехимических объектов требуется сертификация ТР ТС 010/2011 и наличие прослеживаемости материалов (MTC), что гарантирует отсутствие скрытых дефектов литья и сварки.
В промышленном строительстве и эксплуатации нефтегазовых объектов надежность трубопроводных систем определяется не только качеством самих труб, но и эффективностью их крепления. Ошибки в проектировании или монтаже опорно-подвесной системы приводят к вибрационным разрушениям, усталостным трещинам и аварийным остановкам производства. Регулируемый трубный хомут (или зажим) является ключевым элементом, обеспечивающим геометрическую стабильность трубопровода при динамических нагрузках и температурных деформациях.
В отличие от жестких сварных конструкций, регулируемые решения позволяют инженерам точно позиционировать трассу на этапе пусконаладки и компенсировать строительные допуски бетонных или металлических эстакад. В данной статье мы разберем технические нюансы применения, классификацию по стандартам ГОСТ и ISO, а также пошаговый алгоритм монтажа, исключающий типовые ошибки.
Функциональное назначение и типы регулируемых зажимов
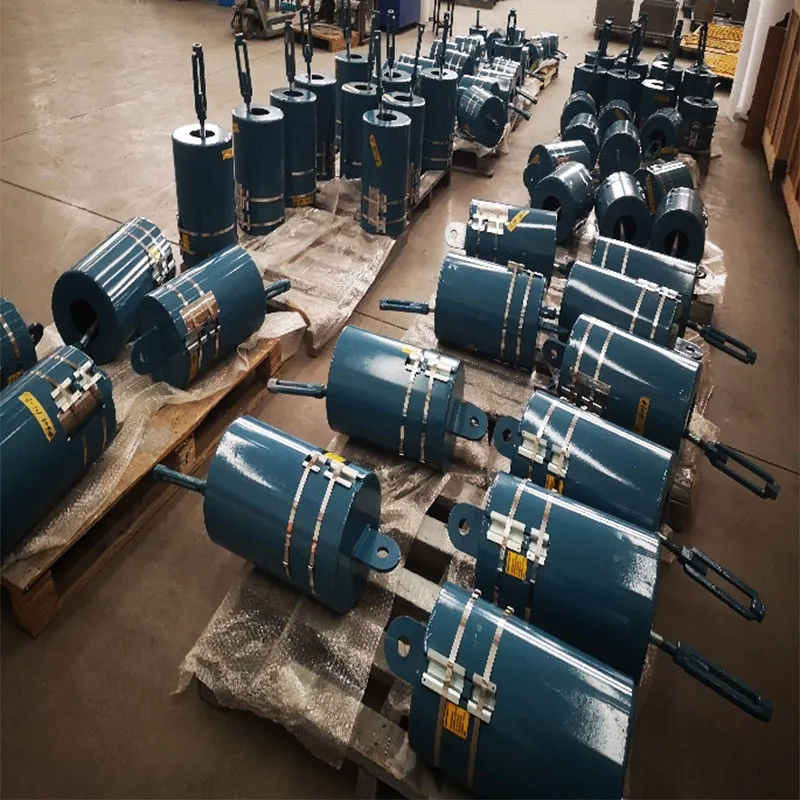
Регулируемый трубный зажим представляет собой сборную конструкцию, состоящую из двух полуколец (или сегментов), стяжных элементов (шпилек, болтов) и промежуточных деталей, позволяющих изменять радиус охвата или угол крепления. Основная задача такого устройства — передача нагрузки от веса трубы, транспортируемой среды и изоляции на несущие конструкции здания или эстакады, при этом сохраняя возможность осевого скольжения или углового поворота (в зависимости от типа опоры).
На рынке представлены три основные категории данных изделий, выбор которых диктуется условиями эксплуатации:
- Хомуты с резиновой прокладкой (Vibration Damping Clamps): Предназначены для гашения вибраций от компрессорного оборудования и насосов. Резина (часто EPDM или NBR) предотвращает контакт «металл-металл», исключая электрохимическую коррозию и шум.
- Жесткие регулируемые хомуты (Rigid Pipe Clamps): Используются для фиксации неподвижных точек трубопровода. Конструкция обеспечивает максимальную жесткость, предотвращая смещение трубы под действием внутреннего давления.
- Скользящие опоры-хомуты (Sliding Clamps): Позволяют трубе свободно перемещаться в осевом направлении при тепловом расширении. Внутренняя поверхность полируется или оснащается низкофрикционными накладками (PTFE).
При выборе типа зажима необходимо учитывать не только диаметр трубы, но и характер нагрузки. Например, для вертикальных участков критически важна нагрузка на срез, тогда как для горизонтальных — прогиб и распределение веса.
Материалы и соответствие стандартам: ГОСТ vs ISO
Долговечность опорной арматуры напрямую зависит от коррозионной стойкости материалов. В российской практике традиционно опираются на ГОСТ 15150-69 (исполнение УХЛ) и отраслевые стандарты нефтегазовой отрасли. Однако современные международные проекты все чаще требуют соответствия ISO 9001 и стандартов ASTM.
| Параметр | Традиционные решения (Сталь 20/09Г2С) | Высоконагруженные решения (Нерж. сталь AISI 304/316) |
|---|---|---|
| Коррозионная стойкость | Требует обязательного антикоррозийного покрытия (цинкование, окраска). Срок службы покрытия 10-15 лет. | Высокая стойкость к агрессивным средам, кислотам и морской атмосфере. Не требует покраски. |
| Предел текучести | ~245 МПа (для Ст20). Достаточно для общих промышленных нужд. | ~205-215 МПа (для 304), но выше вязкость и устойчивость к хрупкому разрушению при низких температурах. |
| Применение | Водоснабжение, отопление, технологические трубопроводы без агрессивных сред. | Нефтехимия, offshore-платформы, пищевая промышленность, криогенные установки. |
| Стоимость | Низкая. Оптимально для массового гражданского строительства. | В 3-5 раз выше. Оправдано там, где цена простоя оборудования превышает стоимость комплектующих. |
Особое внимание следует уделять качеству резьбовых соединений. Использование шпилек из стали класса прочности 4.8 вместо 8.8 или 10.9 на трубопроводах высокого давления может привести к срыву резьбы при температурных расширениях. В нашей практике зафиксирован случай на НПЗ в Западной Сибири, где использование некалиброванных хомутов из низкоуглеродистой стали привело к ослаблению крепежа через 6 месяцев эксплуатации. Результатом стала микровибрация, вызвавшая усталостную трещину на сварном шве отвода. Устранение аварии потребовало остановки блока гидроочистки на 72 часа.
Именно поэтому такие производители, как ООО «Далянь Ляньчжун Нефтехимические Технологии», внедряют строгий контроль качества на всех этапах. Наличие сертификата ISO 9001:2015 и использование сталей, прошедших ультразвуковой контроль (УЗК), позволяет исключить подобные риски. Компания, обладающая собственными цехами механической обработки площадью более 7500 м², обеспечивает точность изготовления деталей до 0.1 мм, что критично для плотного прилегания хомута к трубе.
Расчет нагрузок и подбор размеров
Подбор регулируемого трубного зажима — это инженерная задача, а не просто выбор по диаметру. Инженеры должны рассчитать полную нагрузку на опору, которая включает:
- Вес трубы (погонный метр).
- Вес транспортируемой среды (воды, нефти, газа).
- Вес теплоизоляционного материала и защитного кожуха.
- Динамические коэффициенты (вибрация, гидроудары).
Формула для предварительной оценки нагрузки на одну опору ($F$) выглядит следующим образом:
F = (W_pipe + W_fluid + W_insulation) × L_span × K_dynamic
где $L_{span}$ — расстояние между соседними опорами, а $K_{dynamic}$ — коэффициент запаса (обычно 1.2–1.5 для насосных линий).
Частая ошибка проектировщиков — игнорирование веса изоляции. Для труб диаметром свыше 300 мм с толщиной изоляции 100-150 мм вес «шубы» может составлять до 30% от общей нагрузки. Если хомут подобран без учета этого фактора, происходит деформация полуколец, что ведет к нарушению герметичности фланцев downstream.
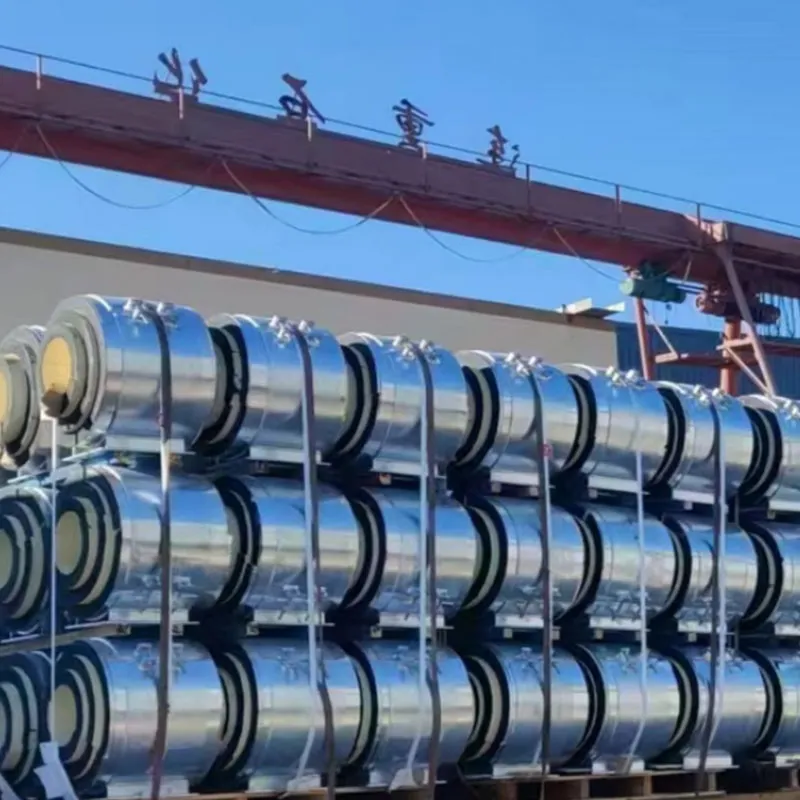
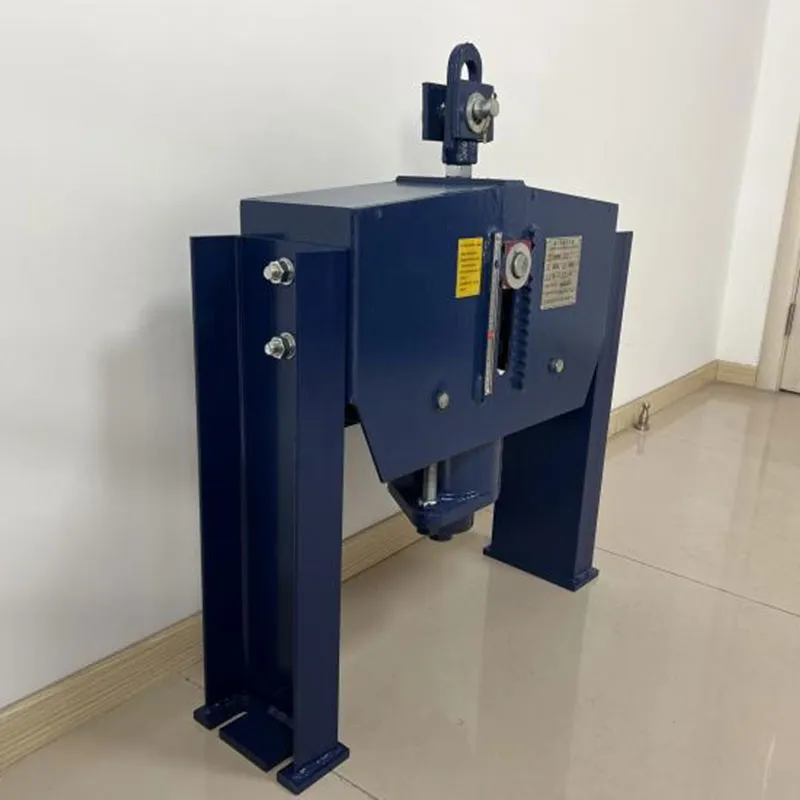
Для сложных условий, таких как высокие температуры или сейсмическая активность, рекомендуется использовать пружинные подвески или переменные опоры. В портфолио ООО «Далянь Ляньчжун» есть успешные кейсы поставки пружинных опор и подвесок постоянного усилия для установок замедленного коксования. Эти элементы работают в связке с регулируемыми хомутами, обеспечивая компенсацию вертикальных перемещений трубопровода без потери несущей способности.
Пошаговая инструкция по монтажу
Правильный монтаж обеспечивает заявленный срок службы изделия. Нарушение технологии сборки аннулирует гарантии производителя и создает угрозу безопасности персонала.
Шаг 1: Подготовка поверхности и проверка геометрии
Перед установкой хомута необходимо очистить поверхность трубы в месте контакта от грязи, ржавчины и наплывов сварных швов. Если труба имеет овальность более 1%, использование стандартного хомута недопустимо без выравнивающих пластин. Проверьте соответствие диаметра хомута наружному диаметру трубы с учетом изоляции. Зазор между хомутом и трубой должен быть минимальным, но не вызывать сдавливания изоляционного слоя.
Шаг 2: Позиционирование и установка прокладок
Установите нижнюю часть хомута (если конструкция разборная) или наденьте цельный хомут на трубу. Обязательно используйте демпфирующие прокладки. Важно: Прокладка должна выступать за края металлического хомута на 2-3 мм, чтобы исключить прямой контакт металла трубы и металла хомута. Это правило особенно критично для нержавеющих труб, так как контакт с углеродистой сталью вызывает точечную коррозию.
Шаг 3: Сборка крепежных элементов
Вставьте стяжные шпильки или болты. Нанесите на резьбу антипригарную смазку (например, на основе меди или никеля), если эксплуатация предполагается при температурах выше 200°C. Это предотвратит «прикипание» резьбы и позволит проводить сервисное обслуживание в будущем. Затяжку гаек начинайте вручную, чтобы избежать перекоса.
Шаг 4: Контролируемая затяжка (Torque Control)
Используйте динамометрический ключ для затяжки гаек. Момент затяжки должен соответствовать спецификации производителя болтов (для M16 кл. 8.8 обычно составляет 100-120 Н·м). Затяжку выполняйте крест-накрест, обеспечивая равномерное распределение давления по окружности трубы. Частая ошибка: Чрезмерная затяжка («до упора») приводит к выдавливанию резиновой прокладки и локальному смятию стенки тонкостенных труб, что создает очаг напряжений.
Шаг 5: Финальная выверка и фиксация
После затяжки проверьте положение трубы относительно проектных координат. Регулируемые элементы (если они предусмотрены конструкцией хомута или подвеса) должны быть зафиксированы контргайками. Все резьбовые соединения, выступающие наружу, рекомендуется закрыть пластиковыми колпачками или обработать консервационным составом для защиты от атмосферных воздействий.
Типичные ошибки эксплуатации и методы их предотвращения
Даже идеально смонтированная система может выйти из строя при неправильной эксплуатации. Ниже приведены наиболее распространенные проблемы и способы их решения.
- Коррозия под изоляцией (CUI): Возникает, если влага попадает под хомут. Решение: использование хомутов с дренажными отверстиями или специальных профилей, отводящих воду.
- Ослабление крепежа из-за вибрации: Характерно для линий рядом с компрессорами. Решение: применение самоконтрящихся гаек (типа Nord-Lock) или нанесение резьбового герметика средней фиксации.
- Термическое расширение: Жесткая фиксация трубы, которая должна двигаться. Решение: замена жесткого хомута на скользящий или установка направляющих опор.
Компания ООО «Далянь Ляньчжун Нефтехимические Технологии» учитывает эти риски на этапе проектирования. Благодаря сотрудничеству с ведущими инжиниринговыми организациями Китая (LPEC, SEI, HQCEC), наши специалисты интегрируют данные о реальных режимах работы установок в конструкцию опорных элементов. Например, для систем удаления кокса, где присутствуют циклические температурные нагрузки, мы предлагаем усиленные хомуты из жаропрочных сплавов с увеличенной площадью контакта.
Логистика и закупка: как выбрать надежного поставщика
Закупка промышленной арматуры из Китая часто ассоциируется с рисками качества и сроков. Однако правильный подход к выбору партнера позволяет существенно снизить CAPEX без потери надежности. Ключевые маркеры качественного поставщика:
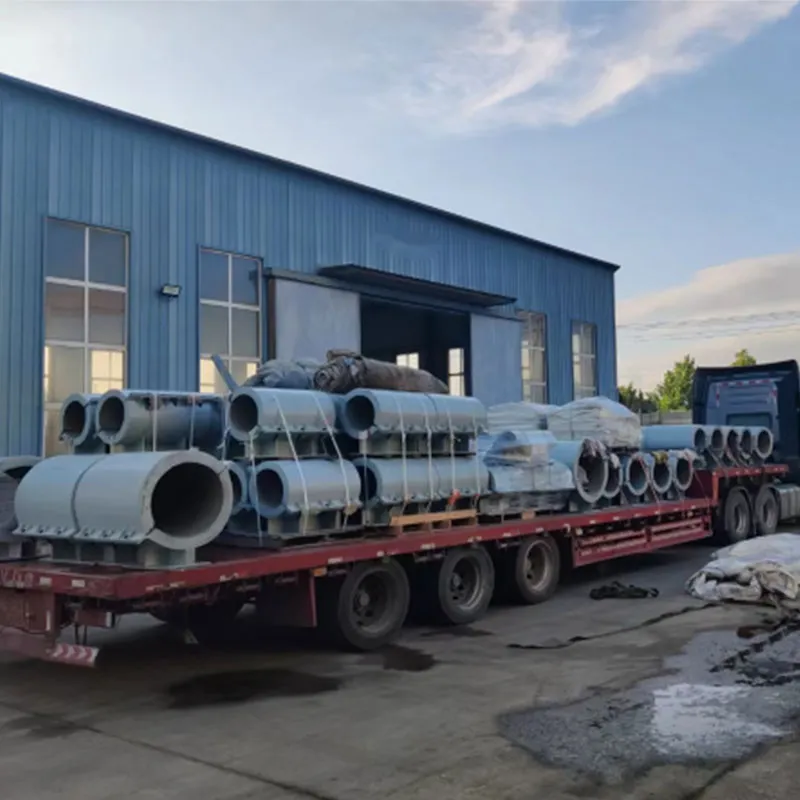
- Собственное производство: Избегайте трейдеров. Наличие собственных цехов (механического, сварочного, окрасочного) позволяет контролировать каждый этап. Производственная база ООО «Далянь Ляньчжун» площадью 30 000 м² включает современные линии неразрушающего контроля, что гарантирует отсутствие внутренних дефектов в металле.
- Сертификация: Продукция должна иметь паспорта качества (MTC) и соответствовать требованиям ТР ТС 010/2011 «О безопасности машин и оборудования» для беспрепятственной таможенной очистки и допуска к эксплуатации в РФ и ЕАЭС.
- Инженерная поддержка: Поставщик должен предоставлять не только товар, но и технические консультации. Скорость реакции на запрос (в идеале — в течение 1 часа) и возможность выезда специалиста на объект (в течение 24-48 часов для локальных партнеров или удаленная поддержка 24/7) являются показателями зрелости компании.
Мы рекомендуем запрашивать образцы или проводить аудит производства перед размещением крупных заказов. Прозрачность процессов, от закупки сырья до упаковки, — залог того, что вы получите именно тот продукт, который был согласован в спецификации.
Заключение
Регулируемый трубный зажим — это не расходный материал, а важный элемент безопасности трубопроводной системы. Его правильный выбор, основанный на расчете нагрузок и понимании физических процессов (терморасширение, вибрация), позволяет избежать дорогостоящих аварий. Монтаж должен выполняться строго по инструкции, с контролем момента затяжки и использованием качественных уплотнительных материалов.
Сотрудничество с проверенными производителями, такими как ООО «Далянь Ляньчжун Нефтехимические Технологии», обеспечивает доступ к продукции мирового уровня, сертифицированной по ISO 9001:2015 и адаптированной к суровым условиям эксплуатации. Наш опыт реализации проектов для CNPC и крупнейших НПЗ подтверждает способность поставлять комплексные решения, включающие не только хомуты, но и компенсаторы, фильтры и теплоизоляцию.
Не рискуйте надежностью вашего предприятия. Получите профессиональную консультацию и расчет стоимости комплектации вашего объекта уже сегодня.